Ваш ЧПУ проходит лишние километры вхолостую
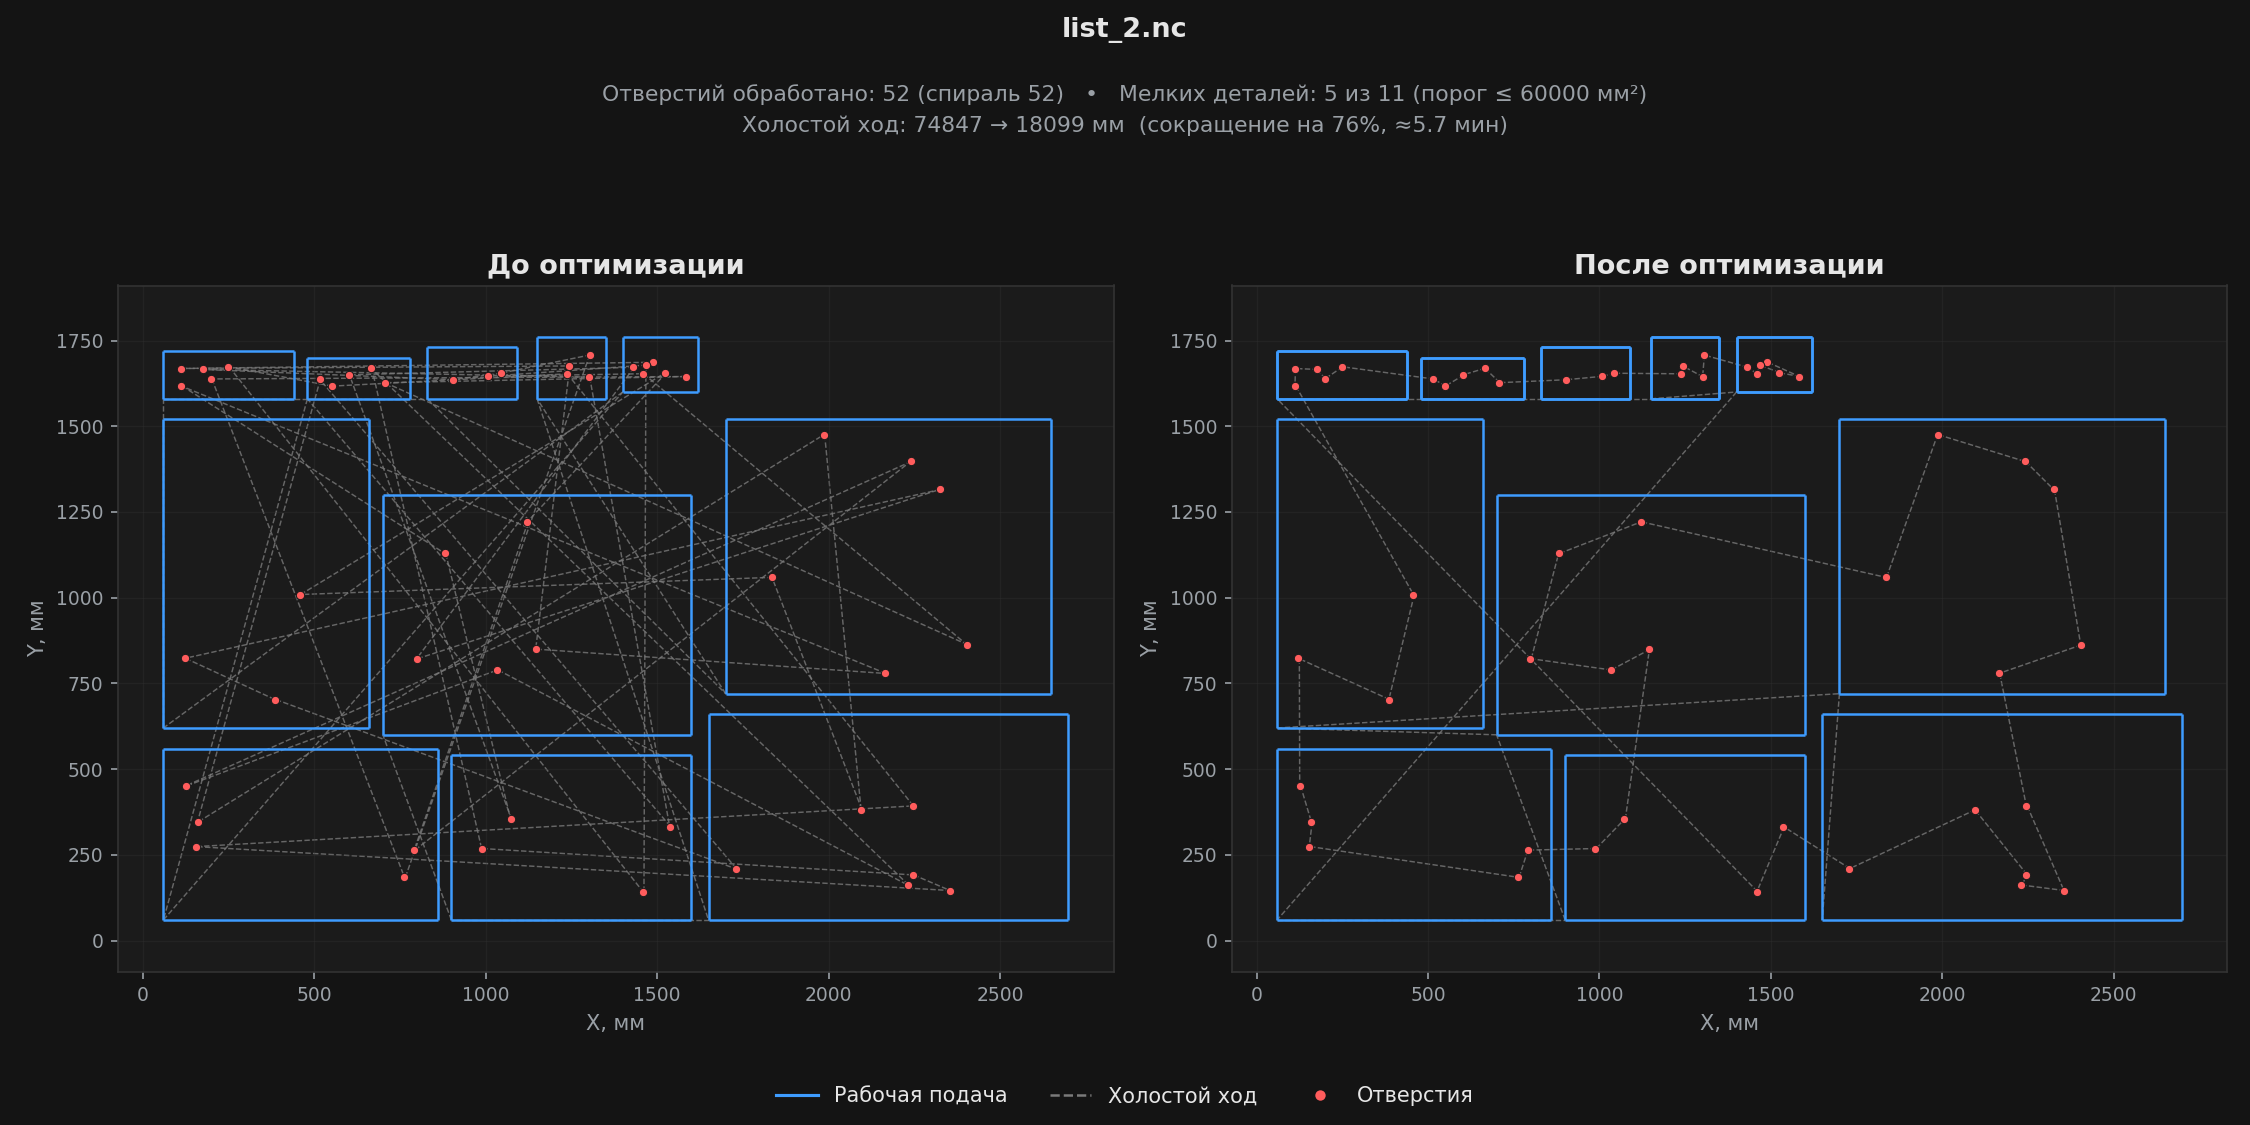
CNCOptim берёт управляющую программу из Базис-Мебельщик и переставляет порядок операций так, чтобы фреза не металась по листу. Геометрия деталей не меняется — меняется только маршрут. Результат видно сразу: картинка «до и после» и точные цифры по каждому листу.
Без регистрации. Ссылка на результат живёт 24 часа.
Четыре шага — и УП готова
Ничего не нужно устанавливать. Всё считается на нашем сервере.
Выгрузите УП из Базиса
Обычный файл, который вы и так отправляете на станок: .nc, .tap, .cnc.
Перетащите на страницу
Можно сразу несколько листов — обработаются одной пачкой.
Посмотрите отчёт
Картинка «до и после» и сколько метров лишнего пути убрано с листа.
Скачайте и запустите
Готовый файл в том же формате. Прогоните на симуляторе — и в работу.
Что именно делает оптимизация
Каждый пункт можно включить или выключить — вы решаете, что применять к своему станку.
Маршрут сверловки
Отверстия переставляются в порядок «ближайшее следующее» с дошлифовкой маршрута. На присадке это самая большая экономия.
Порядок раскроя
Контуры деталей обходятся так, чтобы переезды между ними были минимальны.
Мелкие детали вперёд
Детали меньше заданной площади фрезеруются сразу после сверловки, пока лист ещё прижат — меньше риска, что деталь уедет.
Спиральное врезание
Отверстия сверлятся спиралью вместо удара торцом вниз — мягче для фрезы и чище кромка.
Сверление с отводом
В тесных отверстиях, где диаметр близок к диаметру фрезы, стружке некуда выходить и материал горит. Такие сверлятся ступенями с подъёмом, а диаметр добирается обводом по дну.
Винтовой вход в карманы
Гнёзда под рафикс и чашки петель Базис начинает врезанием прямо вниз на всю глубину. Заменяем на винтовой заход: фреза режет боковой кромкой, а не трёт центром торца. Глубокие гнёзда, которые Базис выбирает в несколько проходов, получают винтовой заход на каждом проходе.
Пазы змейкой
Паз шире фрезы режется полосками с подъёмом между ними. Связываем их в непрерывную змейку — фреза не поднимается до конца паза.
Быстрый подвод и низкие переезды
Рапид до безопасного зазора над листом, дальше рабочая подача. Плюс убираются дублирующиеся подъёмы по Z.
Честный отчёт
Сколько было холостого хода и сколько стало — в миллиметрах, по вашему файлу, а не «в среднем». Минуты не выдумываем: они зависят от вашего станка.
Частые вопросы
Геометрия деталей не пострадает?
Нет. Сервис не пересчитывает контуры и не трогает размеры, глубины и подачи реза, заданные Базисом. Меняется порядок операций и высота холостых переездов. Функции, которые теоретически могут повлиять на кромку — смена точки входа в контур и реверс пазов — по умолчанию выключены и помечены как рискованные.
Какие станки поддерживаются?
Сервис работает не со станком, а с файлом УП, поэтому важен не марка станка, а постпроцессор, которым файл выгружен из Базиса. Сегодня проверен и отлажен один — Синтек (SYNTEC): на нём сервис работает каждый день на реальном производстве. Остальные постпроцессоры в разработке: файл в другом диалекте сервис, скорее всего, разберёт, но за результат мы пока не ручаемся. Если у вас другая стойка — пришлите файл, добавим её в проверенные.
Обязательно проверять на симуляторе?
Да, первые несколько файлов — обязательно. Это касается любой правки УП, кем бы она ни была сделана. Прогоните результат в симуляторе своей стойки, убедитесь, что переезды выше прижимов, и только потом отправляйте на станок.
Что с моими файлами и данными?
Файл обрабатывается автоматически. Результат и картинка доступны по ссылке 24 часа, потом удаляются; сама ссылка привязана к вашему браузеру — по чужой ссылке файл не откроется.
Копия загруженной программы остаётся у меня: по ней я разбираюсь, почему файлы с разных постпроцессоров читаются неправильно — без живых файлов новые стойки не добавить. Никому эти копии не передаются и нигде не публикуются, а если вы не хотите, чтобы ваш файл хранился, напишите — удалю. Подробности на странице «Файлы и данные».
Почему в отчёте нет экономии в минутах?
Потому что честно посчитать её сервис не может. Минуты зависят от скорости рапида вашего станка, от того, как стойка разгоняется и тормозит, и от включённых опций — например, двойной проход добавляет реального резания. Поэтому сервис показывает только измеренное: сколько метров лишнего пути убрано и на сколько процентов короче стал холостой ход.
Перевести в минуты просто, и лучше вам самому: разделите убранные метры на скорость рапида своего станка. При 10 000 мм/мин каждые 10 метров — это минута.
Сколько это будет стоить потом?
Пока идёт тест — бесплатно и без ограничений по количеству листов. Когда сервис выйдет из теста, появятся разовая оплата и месячная подписка. О переходе на платный режим предупрежу заранее — тех, кто пользуется сервисом сейчас, это не застанет врасплох.
Про время и деньги на ЧПУ
Практические разборы без воды. Пригодятся, даже если сервисом вы не пользуетесь.
Почему станок долго режет лист
Из чего складывается время обработки, сколько занимает холостой ход и что можно сократить без риска для детали.
Как считать станко-час
Шесть статей расходов, формула, пример расчёта и главная ошибка, из-за которой цифра выходит вдвое меньше настоящей.
Мелкие детали при нестинге
Почему их срывает со стола, чем это грозит и шесть приёмов, которые помогают — от перемычек до порядка обработки.
Попробуйте на своём файле
Возьмите любой лист из вчерашней смены и посмотрите, сколько времени станок потратил зря.
Оптимизировать УП бесплатно